|
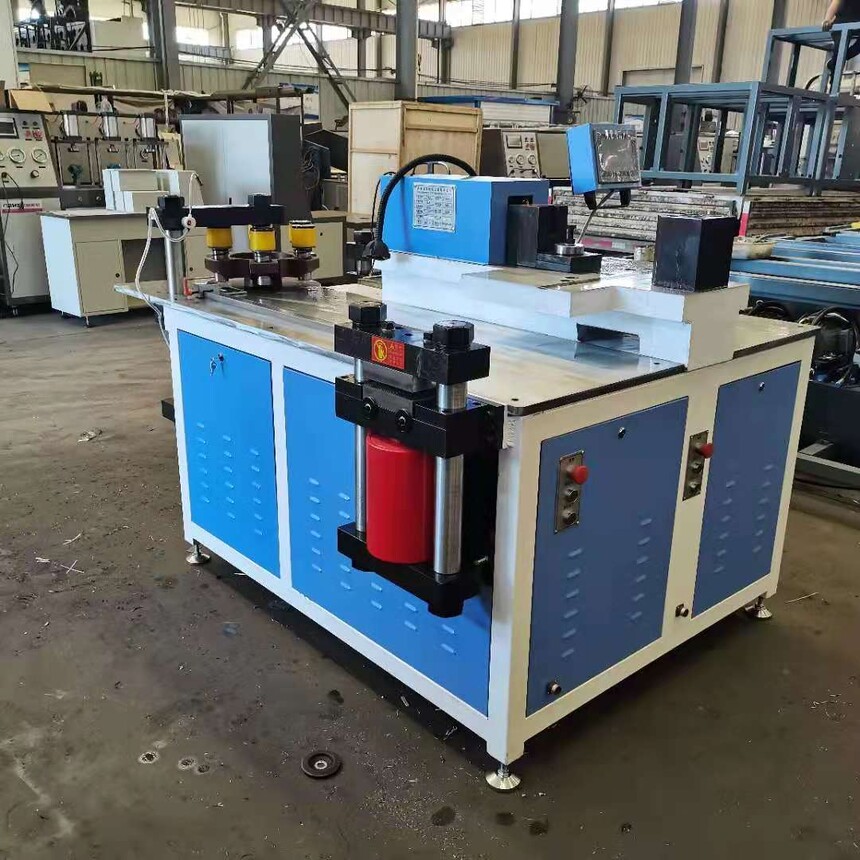
广东母排加工机正确操作广东母排加工机正确操作 正确操作母排加工机对于保障设备正常运行、加工精度及操作人员安全至关重要,以下是详细的操作步骤及注意事项: 一、操作前的准备工作 (1)液压母排加工机设备检查 检查设备各部件(如模具、传动机构、电气系统)是否完好,有无松动或损坏。 确认液压系统油位是否在规定范围内,油品是否清洁,避免因缺油或油污导致设备故障。 检查三工位(通常为剪切、冲孔、折弯工位)的模具安装是否正确,模具间隙是否符合加工母线的规格(如铜排、铝排的厚度)。 (2)安全防护 佩戴防护手套、护目镜等劳保用品,避免加工过程中母线毛刺或金属碎屑飞溅伤人。 确保设备周围无杂物,通道畅通,防止操作时绊倒或碰撞。 检查急停按钮、安全防护门等安全装置是否灵敏可靠,严禁在安全装置失效时启动设备。 (3)材料准备 确认待加工母线的材质(铜、铝等)、规格(宽度、厚度)及加工要求(如长度、孔径、折弯角度),并根据需求调整自动母排加工机设备参数。 将母线表面清理干净,去除油污、氧化层或毛刺,避免影响加工精度。 二、具体操作步骤 1. 剪切工位操作 调整定位:根据母线所需长度,通过设备上的定位挡板或刻度尺调整剪切位置,确保尺寸准确(误差通常控制在 ±0.5mm 内)。 放置母线:将母线平稳放入剪切工位,使其紧贴定位挡板,避免歪斜导致剪切尺寸偏差。 启动剪切:踩下脚踏开关或按下启动按钮,设备自动完成剪切动作。剪切时需保持手部远离模具区域,防止夹伤。 检查质量:剪切后检查母线端面是否平整、无毛刺,长度是否符合要求,不合格品需重新调整后加工。 2. 冲孔工位操作 选择模具:根据图纸要求的孔径,更换相应的冲孔模具(上模和下模需匹配),并检查模具安装是否牢固。 定位母线:将剪切好的母线放入冲孔工位,通过定位销或标尺确定孔的位置,确保孔位精度(孔距误差通常≤±1mm)。 冲孔作业:踩下脚踏开关,设备冲压模具完成冲孔。冲孔后检查孔边缘是否光滑、无裂纹,孔径是否符合要求。 3. 折弯工位操作 调整折弯参数:根据折弯角度(如 90°、45°)和弯曲半径,更换相应的折弯模具,并通过普通母排加工机设备控制面板或手动调节装置设置折弯深度。 放置母线:将母线放入折弯工位,确保折弯线与模具中心线对齐,必要时用辅助工具(如夹具)固定母线,防止折弯时移位。 执行折弯:缓慢启动折弯按钮,观察母线折弯过程,待达到设定角度后停止。折弯后检查角度是否准确,母线表面是否有划伤或变形。 三、操作中的注意事项 设备运行监控:加工过程中注意观察设备运行状态,如发现异常噪音、振动或油温过高,应立即按下急停按钮,切断电源并检查故障。 参数调整规范:如需变更加工参数(如模具、尺寸),需先停机并断电,调整完成后进行空机试运行,确认无误后再正式加工。 四、操作后的收尾工作 设备清洁:关闭电源后,清理设备各工位的金属碎屑、油污,保持模具和工作台面整洁,避免杂质影响下次使用。 模具保养:对模具涂抹防锈油,防止生锈,并将拆下的模具分类存放,便于下次取用。 断电安全:切断设备总电源,锁好控制箱,确保无人操作时设备处于安全状态。 五、安全警示与应急处理 禁止行为:严禁超规格加工母线(如超出设备额定厚度),禁止在设备运行时徒手接触模具或调整母线,避免机械伤害。 应急处理:如发生夹伤、触电等意外,立即切断电源,对伤者进行初步急救并联系专业医疗人员;若设备起火,使用现场灭火器扑灭并及时报警。 通过以上规范操作,可有效提高新型母排加工机的加工效率和精度,同时保障操作安全。建议操作人员定期参加设备培训,熟悉设备性能及故障排查方法,确保作业顺利进行。
下一篇广西母线折弯机的适应范围 |