|
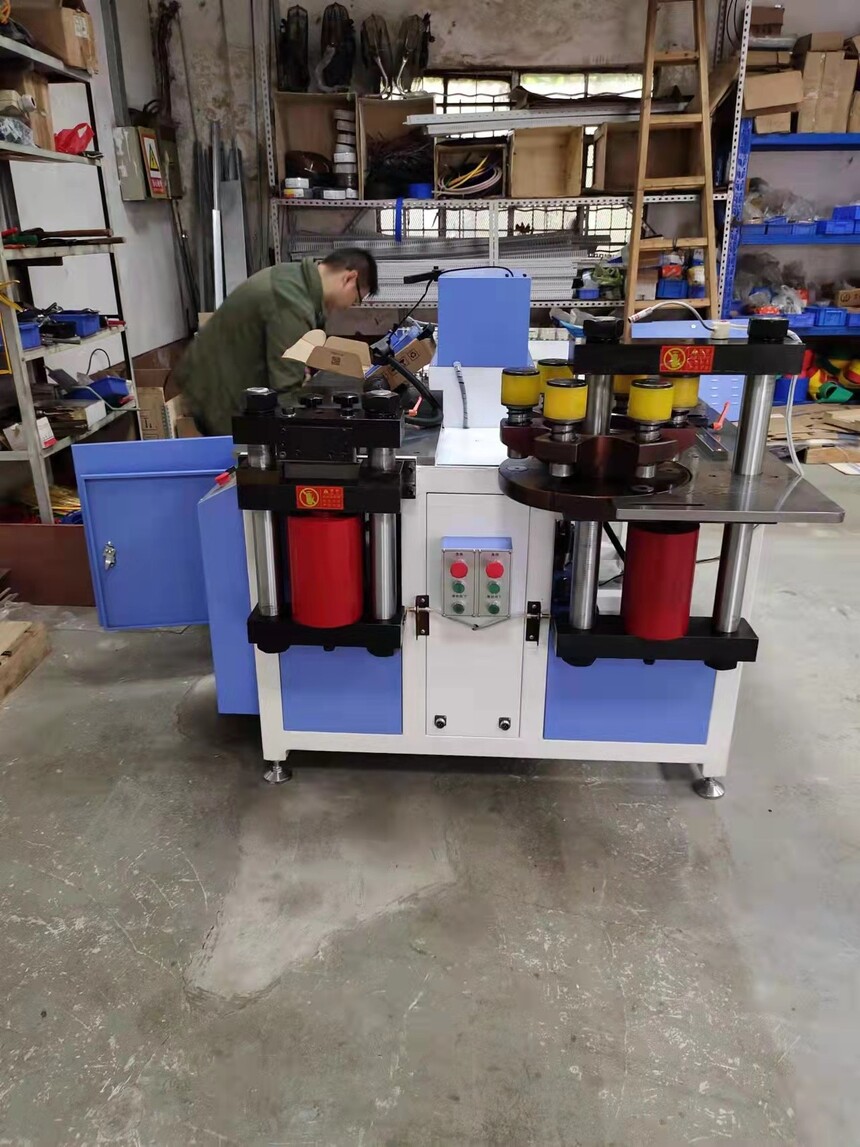
河北母线折弯机的安全操作规范河北母线折弯机的安全操作规范 1、安装设备之前 数控母线折弯机开箱前,请检查包装是否破损或严重碰撞,并拍照保存。如果包装破损导致设备无法正常使用,请将照片反馈给设备厂家,设备厂家会沟通物流走保险解决问题。在安装设备前,请仔细阅读本说明书,熟悉设备安装、设备原理和设备操作,以确保使用设备时人员和设备的安全。设备开箱后,请根据设备制造商提供的出库单或合同订单检查设备零部件是否齐全,包括折弯模具、冲孔模具、易损件等。如果数量或规格不一致,请及时联系设备厂家。三日内没有反馈视为无意见。 2、设备安装(加油接电) 为了方便设备运输和防止设备部件损坏,优质母线折弯机设备制造商一般会将HIM移动操作面板进行拆卸。请根据制造商提供的视频安装。由于设备长途运输,请在使用设备前检查设备螺丝等易松动部件是否有松动。如果发现松动的部件,请将其拧紧。设备供电电源为三相四线。建议使用面积大于4平方毫米的电缆。设备默认电压为三相四线 380V±10%+N。(注意:火线和零线千万不要接错)。总耗电量:12KVA,特殊定制除外。请务必按照与设备制造商签订的合同中的设备电压参数连接电源。设备运行加工前必须给设备添加足够的液压油才能启动,防止因为没有油压造成多功能母线折弯机电气被烧坏。设备液压油采用46号抗磨液压油,长城或昆仑品牌的:18升/桶*5桶,共计90升或95公斤将液压油添加至油箱。 (46号液压油密度:0.85kg/L)使用过程中通过油窗观察不到液压油或油位未达到油窗,则说明液压油不足,请及时添加液压油。 3、开机前注意事项 高品质母线折弯机开机前必须检查电机的转向是否与规定的方向一致(与泵旋向一致)。如不一致,请倒一下相序(将任意两相调换一下)。禁止用圆孔模冲切椭圆孔以免造成人身伤害及模具的损坏。进行冲孔加工时,要选择合适的模具。 (注:上下模具方向要一致,切勿换错模具。冲孔单元建议加工铜排时根据铜排厚度选取对应型号冲孔模具:例如铜排厚度是大于7mm请选择冲孔模具7mm以上的型号进行加工,比如φ9、φ11均可,如果铜排厚度是10mm必须要冲φ7的孔,请联系销售人员定制底模间隙相对应的模具进行加工以减少模具的损耗。标准模具的安装、调试(更换模具、调整刀片间隙)或拆卸模具必须由熟悉机器的人员进行,并按规定程序操作。运行时,如果机器连续运转超过五个小时会造成油温过热,油中的添加剂会发生化学溶解,导致阀门或泵故障。在高温下工作会大大降低密封圈的寿命并造成泄漏。因此,当机器运行五个小时后,应停机30分钟以上,待油温降降低后重新开机。在机器上工作时,请勿将手或身体的一部分放在上下模具(刀片)之间以及折弯模具之间,以免发生事故。工作台上不要堆放任何杂物和工具,以免滚入模具或刀片造成设备损坏和事故。由于机器是多人操作,所以必须有专人负责生产。一定要根据铜母线(或铝母线)的厚度选择剪切刀片与模具之间的间隙和弯曲圆角半径。更换模具时,务必先按下“急停”按钮,以免发生危险。操作时,滑块下降时必须小心,以免发生事故。定期检查刀片和模具边缘的锋利度。如果边缘变钝,应及时修理或更换。保持油液清洁,油路畅通。每班应给设备的运动部件加油。电气、液压元件是保证三合一母线折弯机设备正常运行的基础。发现异常现象应立即停机检查,消除隐患。
|