|
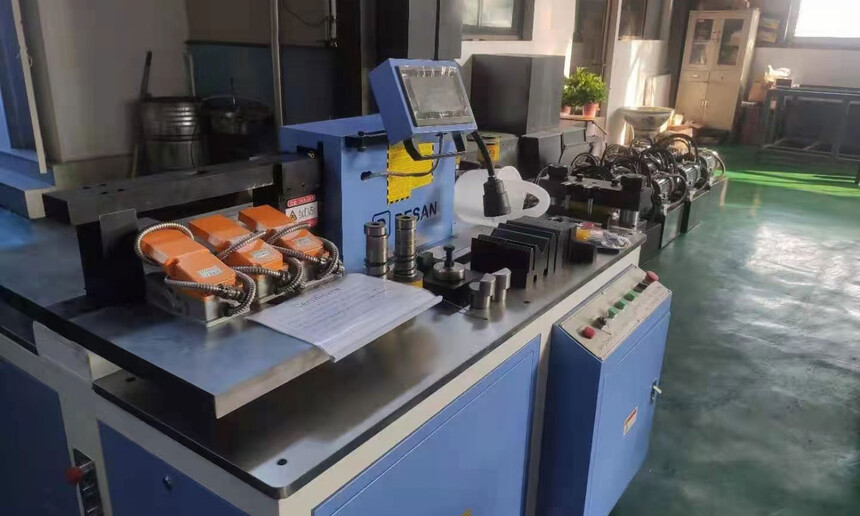
黑龙江母排加工机操作说明黑龙江母排加工机操作说明 一、开机流程 (一)合上电器箱内的断路器 找到转塔母排加工机设备专用的电器箱,其通常带有明显标识,如 “设备电源控制箱” 等字样。打开电器箱柜门时,注意柜门可能存在残余电荷,需缓慢打开,避免触电。 观察断路器状态,确认其处于断开位置(一般断路器手柄处于水平状态表示断开)。然后将断路器手柄向上推至垂直位置,此时听到 “咔嗒” 一声,表明断路器已成功合上。合上断路器后,设备电路初步接通,但尚未完全通电。 (二)打开 “电源控制” 钥匙开关 在冲孔母排加工机设备主控制面板上找到 “电源控制” 钥匙开关,钥匙开关旁通常标有 “ON” 和 “OFF” 字样,分别代表开启和关闭状态。 将配套钥匙插入钥匙开关,顺时针旋转至 “ON” 位置,此时控制电源接通。主面板上的 “电源有电” 指示灯会亮起,同时数控触摸屏开始通电启动,屏幕显示设备相关信息和操作界面。若指示灯未亮或数控触摸屏无反应,需立即断开断路器,检查钥匙开关是否正常、线路是否存在松动或短路情况。 二、冲孔单元工作流程 (一)启动冲孔单元马达 踏一下冲孔单元脚踏开关,该脚踏开关一般位于设备下方,方便操作人员用脚控制,且带有明显标识,如 “冲孔脚踏开关”。或者点动冲孔操作面板上的 “向上或向下” 按钮,操作面板上的按钮布局清晰,“向上” 按钮用于控制冲头上行,“向下” 按钮用于控制冲头下行。 此时冲孔单元马达启动,主面板上的 “冲孔工作” 指示灯亮起,表示冲孔单元已进入工作状态。初次接通电源时,务必注意马达转向。若设备不动作,这很可能是由于三相电源相序接反导致。解决方法是关闭断路器,等待设备完全断电后,将三相电源的任意两相交换位置(可使用专业工具,如螺丝刀,小心拆卸电源线进行交换),重新合上断路器,马达将换向旋转。在交换电源相序时,务必确保自身安全,防止触电。 (二)控制冲头运行 踩下冲孔单元脚踏开关,冲头将开始下行。在冲头下行过程中,操作人员需密切关注冲头运行情况,确保冲头下方无异物,防止损坏设备或引发安全事故。 当冲头到达冲孔下限位时,设备内置的限位传感器会检测到信号,冲头自动返回到上限位。若冲头未自动返回,可能是限位传感器故障或线路问题,需立即松开脚踏开关,关闭设备电源,进行故障排查。 三、剪切单元工作流程 (一)启动剪切单元马达 踏一下剪切单元脚踏开关,该脚踏开关与冲孔单元脚踏开关类似,同样位于设备下方且有清晰标识。或者点动剪切操作面板上的 “向上或向下” 按钮,按钮功能与冲孔操作面板类似,用于控制剪切上刀的上下运动。 此时剪切单元马达启动,“剪切工作” 指示灯亮起,表明剪切单元已准备就绪。在启动过程中,若发现马达异常响动或指示灯闪烁,应立即停止操作,检查设备是否存在故障。 (二)控制剪切上刀运行 踩下剪切单元脚踏开关,剪切上刀将下行。在剪切上刀下行过程中,严禁将手或其他身体部位靠近剪切区域,同时确保被剪切材料放置正确,符合设备的剪切要求。 当剪切上刀到达剪切下限位后,限位传感器触发,上剪刀自动返回到上限位。若上剪刀未自动返回,需检查限位传感器和相关线路,排除故障后方可继续使用。 四、折弯单元手动工作流程 (一)启动折弯单元马达 踏一下折弯单元脚踏开关,其位置和标识与其他单元脚踏开关相似。或者点动折弯操作面板上的 “向前或向后” 按钮,“向前” 按钮用于控制折弯模具前行,“向后” 按钮用于控制模具后退。 此时折弯单元马达启动,“折弯工作” 指示灯亮起,表明折弯单元进入工作状态。启动时,注意观察马达运行是否平稳,有无异常噪音。母排加工机有开式母排加工机和闭式母排加工机,折弯单元是开式和闭式的两种设备。 (二)控制折弯模具运行 踩下折弯单元脚踏开关或按下相应的 “向前” 按钮,折弯模具将开始前行。在模具前行过程中,松开脚踏开关或相应按钮,模具将立即停止。这种设计方便操作人员根据实际需求精确控制模具位置。 若需模具继续前行,再次踩下脚踏开关或按下 “向前” 按钮即可。当模具到达折弯前限位后,在自动模式下,模具会自动返回加工起点。在手动模式下,则需要按下后退按钮,使模具返回。在操作过程中,要注意模具的运行位置,避免模具碰撞其他部件,造成设备损坏。 便携式母排加工机,动力强劲且高效,是开关柜、变压器制造等行业的得力助手。优质母排加工机通常配备冲、剪、折三个加工单元,通过便捷的脚踏开关或线控开关控制,可轻松实现铜、铝母线的冲孔、剪断、折弯加工。能轻松应对不同工作场景,大大提升工作效率,为电气作业带来诸多便利 。
上一篇河南铜排折弯机的特点下一篇湖北母排折弯机的使用流程 |